JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Stålhåndtering behandles nogle gange som et simpelt transportproblem: Sæt en plade på en kran, flyt en spole med en gaffeltruck, foder en maskine. Enhver, der har brugt tid på et fabrikationsgulv, ved bedre. Et bundt tyndt ark kan bøjes under sin egen vægt, en tung plade kan svinge, hvis tyngdepunktet er forkert aflæst, og en spole kan teleskopere eller åbne sig, hvis udbetalingen haster. Håndteringsbeslutninger viser sig også senere som ridser, bue, vrid og inkonsekvent fladhed.
God stålhåndtering forbinder tre ting: lasten, udstyret og det procestrin, der kommer derefter. Det handler mindre om at købe den største løfter og mere om at tilpasse metoden til materialet, rækkevidden, overfladen og rytmen i linjen.
Kortlæg materialeflowet inden valg af udstyr
Før du sammenligner kraner eller vakuumløftere, skal du gå den rute, en plade eller spole tager gennem bygningen. Hvor kommer det? Hvordan opbevares det? Er det skåret, udjævnet, udstanset eller formet før næste træk? Hver overførsel tilføjer en chance for skade og et punkt, hvor operatører skal nå, løfte, dreje eller placere en last med hånden.
Et simpelt materialeflowkort afslører ofte, at det sværeste håndteringstrin ikke er det tungeste. Det kan være et tyndt lag, der bøjer sig under sugeløft, en stak olieagtige emner, der glider, eller en spole, der skal placeres præcist på en decoiler-dorn. Nedenstående tabel er et praktisk udgangspunkt for at matche håndteringsmetoder til materialeform.
| Materiale form | Typisk håndteringsrisiko | Hvad skal verificeres |
|---|---|---|
| Tyndt ark | Bøjning, overfladeridser, sugetab | Pudedækning, arkstivhed, kantstøtte |
| Tung tallerken | Tabt last, klemmepunkter, overbelastning af kran | Vægt, tyngdepunkt, løftepunkter, nominel kapacitet |
| Spole | Kantskade, spoleåbning, usikker udbetaling | Spole ID and OD, weight, mandrel capacity, floor space |
| Skær emner | Stabel ustabilitet, olie, skarpe kanter | Stabelhøjde, grebsmetode, personlige værnemidler |
Pointen er ikke at lave papirarbejde for hver bevægelse. Det er for at identificere, hvor en gaffeltruck eller traverskran er acceptabel, og hvor en dedikeret løfter, manipulator eller nivelleringstrin vil gøre arbejdet mere sikkert og mere gentageligt.
Sikkert løft begynder med byrden, ikke løfteren
Ethvert løfteudstyr har begrænsninger, og disse begrænsninger ændrer sig med byrdens form og tilstand. En vakuumløfter, der fungerer godt på rene, flade, koldvalsede plader, kan kæmpe på olieagtig, rusten eller porøs plade. Et slyngearrangement, der er stabilt for et symmetrisk emne, kan være usikkert for en off-center svejsning. Det første spørgsmål er altid: hvad er det præcist, der løftes, og hvordan afbalanceres det?
Vægt, balance og tilknytning
Bekræft lastvægten i stedet for at estimere den ud fra en tegning. Kontroller tyngdepunktet, især for asymmetriske plader og bundter. Brug nominelle løftepunkter, spredebjælker, hvor det er nødvendigt, og tilbehør, der er egnet til overfladen. Et kranlastdiagram er ikke et forslag; det er grænsen mellem et kontrolleret løft og en tabt last. For spoler skal dornen eller løftemetoden understøtte spolen uden at knuse kanter eller lade omslaget løsne sig.
Tilpas grebet til overfladen
Vakuumløftere er værdifulde til plader, plader og glas, fordi de efterlader den øverste overflade klar og reducerer manuel belastning. Men sugekopper har brug for nok kontaktareal, en ren tætningsflade og en vakuumreserve eller sikkerhedshold i tilfælde af strømafbrydelse. Operatører bør teste grebet før hvert løft og vide, hvad de skal gøre, hvis lasten begynder at glide. Hvor vakuum er uegnet, kan mekaniske klemmer, løftebjælker eller et veltilrettelagt kranløft være det bedre valg.
 Mobil sugekop vakuumløftemaskine til gentagen håndtering Vakuumløfter på hjul med 360° roterende bom og modulopbygget sugehoved understøtter en persons overførsel af kartoner, poser, tromler, metalplader og glas. Se produkt →
Til gentagen håndtering på en maskine eller montagestation kan en mobil vakuumløfter eller en svingkran reducere rækkevidde, vridning og manuel bæring. Udstyret skal følge operatørens naturlige bevægelse, ikke tvinge operatøren til at arbejde omkring udstyret.
Planhedskontrol hører hjemme i håndteringsplanen
Stål stopper ikke med at ændre sig, når det forlader spolen eller stativet. Interne spændinger fra rulning, afkøling og tidligere behandling kan frigives, når en del skæres, udstanses eller laserskæres. Et ark, der ser fladt ud på en palle, kan bøje sig efter skæring, hvilket forårsager inkonsekvente mellemrum ved pressen, dårlig tilpasning eller ekstra efterbearbejdning. Derfor er nivellering ofte lige så meget et håndteringsproblem som et kvalitetsproblem.
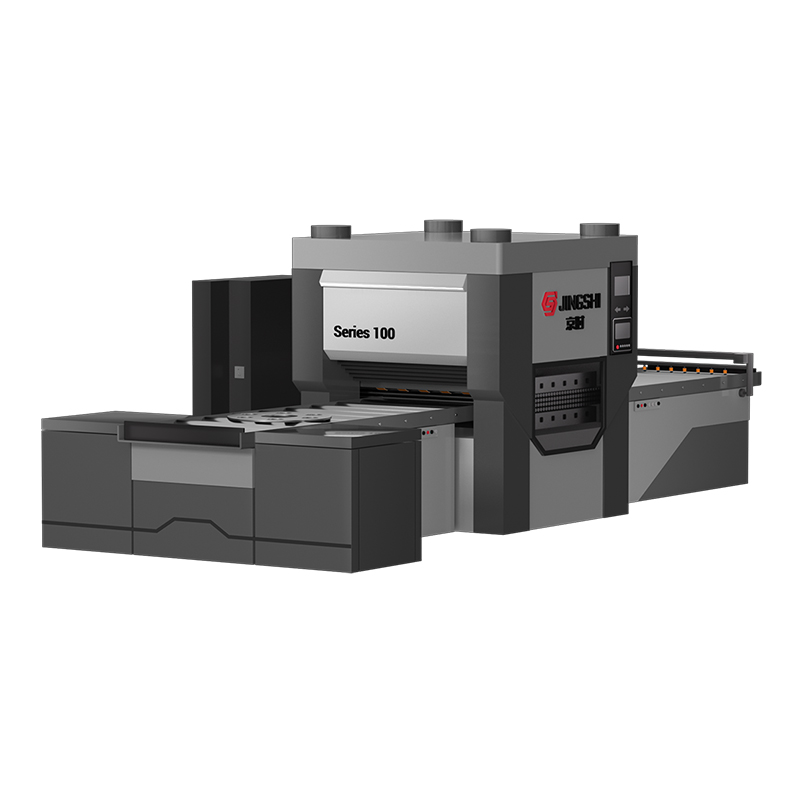
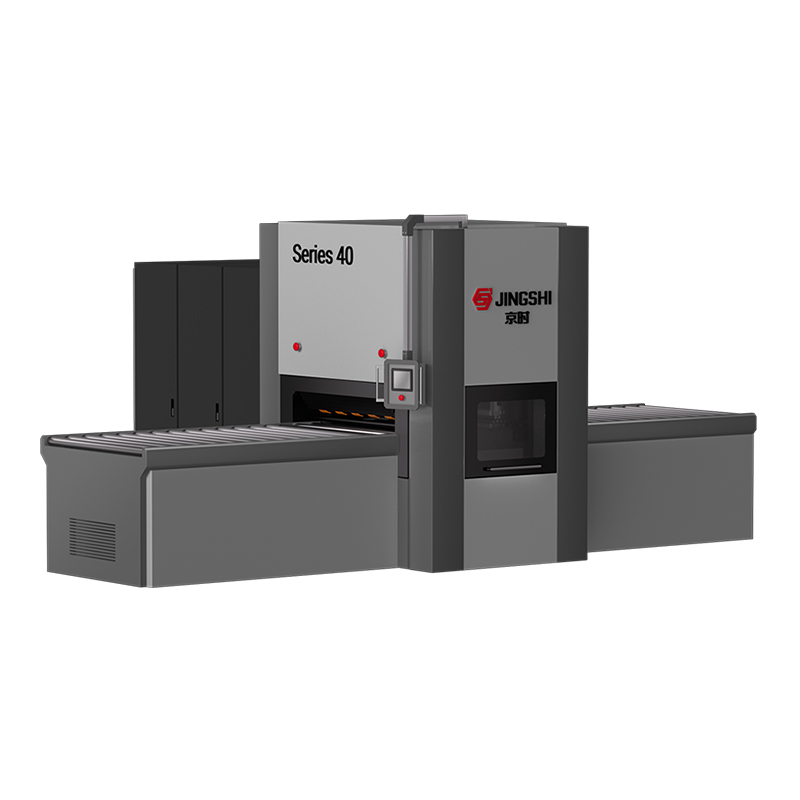
En præcisionsnivellering reducerer bue, snoning og kantbølger ved at bøje materialet gennem kontrollerede ruller. Det gør nedstrømsfodring mere forudsigelig og reducerer den tid, som operatører bruger på at rette eller afvise dele. Udvælgelsen bør baseres på materialekvalitet, tykkelsesområde, bredde, flydespænding, påkrævet fladhed og den linjehastighed, som processen kan understøtte. Hvis planhedstolerancen ikke er defineret, skal den defineres, før du sammenligner maskiner; ellers er hvert citat baseret på en anden antagelse.
For hold, der har brug for en fælles reference, kan denne guide til planhedstolerance af metalplader er et nyttigt udgangspunkt for samtalen mellem produktions-, kvalitets- og udstyrsleverandører.
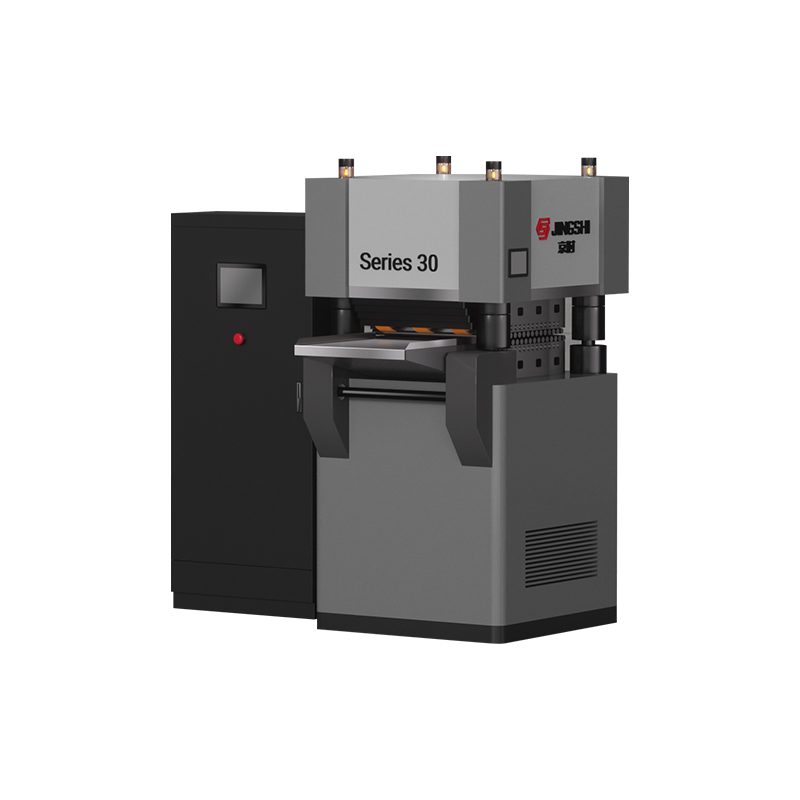
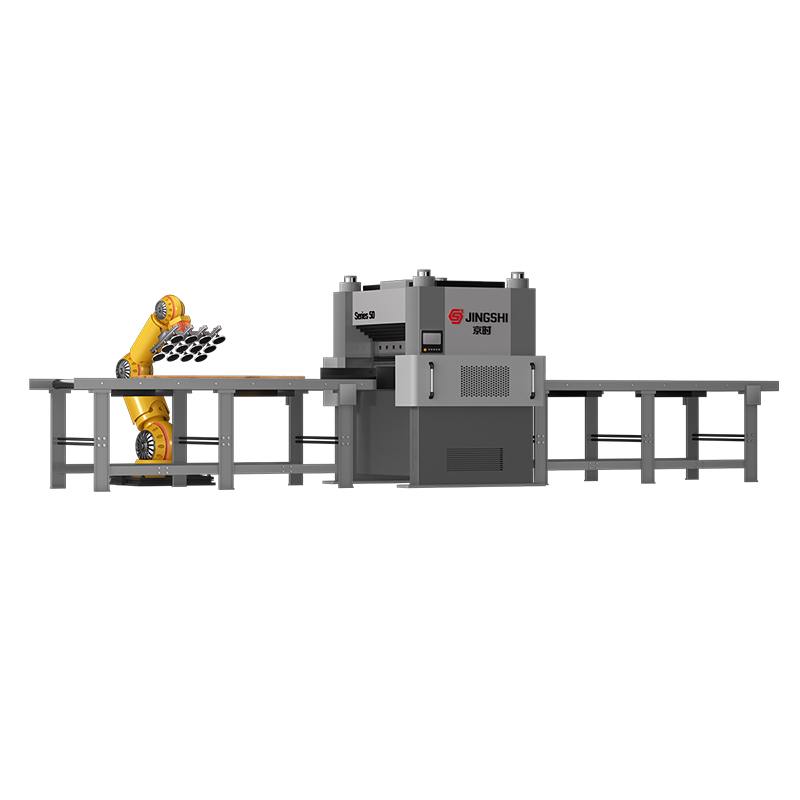
 Fire-søjlet hydraulisk præcisionsnivelleringsmaskine til metalplader Håndterer 0,8–5,0 mm ark med ±0,01–0,05 mm nøjagtighed, 23 ruller og HMI-opskrifter; vurdere pasform med linjebelastning, fodring og nedstrøms flow. Se produkt →
Det er vores erfaring, at de mest stabile resultater kommer, når nivelleringsapparatet er specificeret som en del af hele flowet: hvordan pladen belastes, hvordan det fremføres, hvordan det måles, og hvordan det bevæger sig til næste station. En maskine, der klarer sig godt i en isoleret test, men som ikke passer til linjerytmen, bliver snart en flaskehals.
Spolehåndtering: Tænk fra decoiler til første klipning
En spole er ikke bare en tung pakke. Den lagrer energi, og den energi skal kontrolleres under læsning, gevindskæring og udbetaling. Decoileren, glattejernet, føderen, løkken og skære- eller stansestationen danner et system. Hvis et element er underdimensioneret eller dårligt synkroniseret, kan linjen markere overfladen, miste registreringen eller skabe slæk, der sætter operatører i fare.
Linjesynkronisering betyder mere end overskriftshastighed
En spolelinje, der løber hurtigere end pressen eller laseren, kan skabe stop-start fremføring og inkonsekvent delkvalitet. En linje, der er for langsom, kan tvinge unødvendig manuel håndtering mellem operationerne. Det praktiske mål er jævnt, kontinuerligt flow i det tempo, som downstream-processen kan acceptere. Det betyder kontrol af spolevægt og OD, dornkapacitet, glattejernsrullediameter, fremføringsnøjagtighed, sløjfekontrol og den nødvendige plads til vedligeholdelsesadgang.
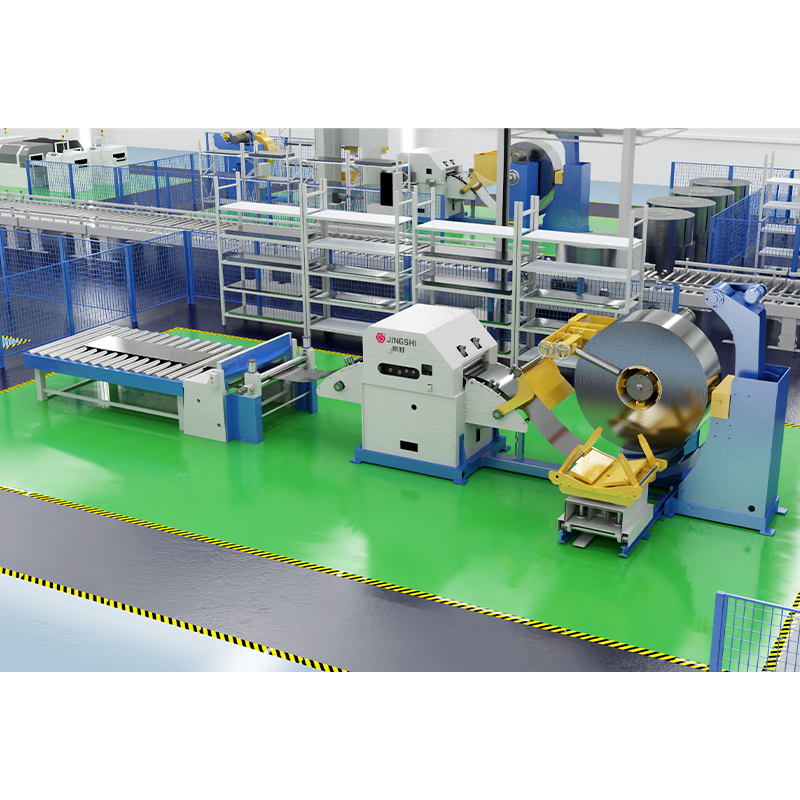 Højpræcisions decoiler glattejernsføder og skære-til-længde linje Integrerer afvikling, nivellering, servofremføring og klipning til aluminium og rustfri spole; kontrollere spolens vægt, fremføringsnøjagtighed, sløjfekontrol og tryklinjerytme. Se produkt →
Til automotive- og præcisionsprægningsarbejde skal coil-håndtering ofte understøtte snævre tolerancer og høj repeterbarhed. Ansøgningskravene kan være meget forskellige fra en almindelig fabrikationsbutik, så det hjælper at gennemgå applikation til bil- og motorcykeldele krav tidligt, før linjelayoutet er fastlagt.
Løfteudstyr rundt om linjen
Ingen enkelt løfteanordning dækker enhver stålhåndteringsopgave. Trafikkraner er effektive til lange rejser og tunge belastninger. Svingkraner giver hurtig dækning i en arbejdscelle. Foldearmskraner kan nå ind i områder, hvor en standardudligger er akavet. Power-assisterede manipulatorer hjælper en operatør med at placere en del uden at tage den fulde vægt. Vakuumløftere håndterer ark, tallerkener og andre ikke-porøse overflader, når koparrangementet passer til belastningen.
Vælg efter rækkevidde, gulvplads og frekvens
- Brug en fritstående udligger- eller foldearmskran, når arbejdsområdet har brug for lokal dækning uden at optage en permanent kørebane.
- Brug en vægmonteret udligger, hvor gulvpladsen er trang, og rækkevidden kan understøttes af bygningskonstruktionen.
- Brug en manipulator til gentagne positionerings-, drejnings- eller monteringsopgaver, hvor operatøren skal styre delen med hånden.
- Brug en vakuumløfter, når overfladen er passende, og det prioriteres at holde toppen af arket fri og undgå markering.
Layout er en del af udvalget. En løfter, der blokerer en gang, tvinger operatører til at gå baglæns eller ikke kan nå lagerstativet, vil blive forbigået under produktionstryk. Markér opsamlings- og nedsættelseszonerne, hold kørebanen fri, og sørg for, at kontrolhåndtaget er tilgængeligt fra en naturlig stående position.
Daglige vaner, der beskytter mennesker og materiale
Udstyr alene gør ikke stålhåndtering sikker. Det gør rutinerne omkring udstyret. Et kort tjek før skift og en klar løfteplan forhindrer mange af de problemer, der fører til skader eller beskadiget materiale.
- Undersøg sejl, kroge, kæder, sugekopper, slanger og kontrolvedhæng før det første løft.
- Bekræft belastningens vægt og balance, især når en plade eller spole er blevet skåret eller samlet igen.
- Test vakuumgrebet, og kontroller, at vakuummåleren holder stille, før du flytter lasten.
- Hold hænder, fødder og løstsiddende tøj væk fra klempunkter og rejsestier.
- Brug kantbeskyttelse og korrekt stabling, så lagret materiale ikke forskydes eller falder.
- Stop og rapporter usædvanlig støj, afdrift, slaphed eller overfladeskader i stedet for at arbejde uden om det.
Træning bør omfatte, hvad man ikke skal løfte, samt hvordan man løfter. Operatører har brug for autorisation til at sætte et job på pause, når lasten ser ustabil ud, eller tilbehøret ikke er egnet. Den kultur er mere værdifuld end noget enkelt stykke udstyr.
Valg af stålhåndteringspartner
Den bedste leverandørsamtale starter med materialet og processen, ikke en katalogside. Medbring tykkelsesområdet, spolestørrelsen, delstørrelsen, planhedskravet, linjehastigheden og tilgængelig gulvplads. Spørg hvordan løftemetoden vil blive integreret med nivellerings- eller spolelinjen, hvordan operatører vil blive uddannet, og hvilke reservedele og servicesupport der er tilgængelige efter idriftsættelse.
En praktisk partner vil bede om at se den rute, stålet tager, og vil pege på, hvor en enklere metode kan være nok. Det er den tilgang, vi foretrækker: løs håndteringsproblemet på det punkt, hvor det rent faktisk opstår, uanset om det er et løfteudstyr, en nivellering eller en koordineret spolelinje. Når lasten, maskinen og menneskene tænkes sammen, bliver stålhåndtering mere end bevægelse. Det bliver en kontrolleret, gentagelig del af produktionen.