JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gå ind på et hvilket som helst gulvbearbejdningsgulv, og du kan fortælle meget om driften ved, hvad der sker, efter at spolen er aflæsset. En multi-cut blanking linje er en af de aktiver, der stille og roligt ændrer rytmen af hele planten. I stedet for at én strimmel tilfører en saks, tager linjen en masterspole, skærer den i flere smallere strimler, nivellerer disse strimler og skærer dem til i længden, ofte stable de færdige emner i én sammenhængende passage. For fabrikanter, der køber spole i ton og sender dele i styk, er denne forskel praktisk, ikke akademisk.
Hvis du sammenligner udstyrsmuligheder eller prøver at afgøre, om en multi-cut-line hører hjemme i din næste udvidelse, handler de nyttige spørgsmål ikke kun om hastighed. De handler om breddeområde, fladhed, omskiftning, skrot, og hvordan linjen passer til materialet og de personer, der skal køre det.
Hvad er en Multi-Cut Blanking Line?
En multi-cut blanking line, nogle gange kaldet en multi-blanking line, kombinerer to operationer, der ofte er adskilte: opskæring i bredden og skæring i længden. Masterspolen monteres på en uncoiler, skrues gennem et spaltehoved, trækkes gennem en leveler og føres til en saks eller lignende afskæring. Fordi skærehovedet deler spolen i flere strimler, kan linjen producere flere emner på tværs af spolens bredde i samme slag. Det er "multi"-delen, og det er her, meget af gennemløbsfordelen kommer fra.
Det er ikke bare en linje med ekstra knive. Linjen skal håndtere strimmelspænding, breddetolerance, grater, skrotfjernelse og stablingskvalitet på tværs af hver strimmel på én gang. En smal strimmel på yderkanten opfører sig anderledes end en bred strimmel i midten. Godt linjedesign tegner sig for det fra den første klemrulle til stableren, og kontrolsystemet skal holde hele strimmelsættet i bevægelse som én koordineret proces.
En typisk linje omfatter en afruller, skræller og hold-down, klemruller, skærehoved, skrotopvikler eller snitter, nivellering, sløjfegrav, servofremføring, forskydning, udløbstransportør og stabler. Det nøjagtige arrangement varierer efter materiale, bredde, tykkelse og finishkvaliteten kunden har brug for.
Sådan fungerer linjen, trin for trin
- Ladning og afvikling af spole. Masterspolen indlæses, åbnes og føres ind i ledningen. Afrulleren skal holde konstant spænding, når spolens diameter ændres.
- Opskæring i bredden. Roterende knive skærer hele spolebredden i de nødvendige strimmelbredder. Knivafstand og overlap er indstillet til materialetykkelse og kvalitet.
- Skrothåndtering. Kantbeklædning og eventuelt afvist smalt skrot vikles, hakkes eller transporteres væk, så de ikke forstyrrer strimmelbanen.
- Nivellering. Strimlerne passerer gennem en præcisionsniveller, der fjerner spolesæt, armbrøst og kantbølge før skæring. Fladhed påvirker her skærelængde, stabelkvalitet og nedstrømsformning.
- Løkke og fodre. En sløjfe eller akkumulator isolerer den kontinuerlige opskæringsproces fra forskydningens start-stop-virkning. Servofeddet måler hver længde nøjagtigt.
- Skæring til længde. En saks eller lignende afskæring frembringer emnelængden. Snittet skal være firkantet, gratkontrolleret og gentageligt på tværs af alle strimler.
- Stabling. Færdige emner transporteres og stables på en måde, der beskytter overflader, holder tællingen nøjagtig og gør stakken nem at fjerne.
- Kontrol og omstilling. Opskriftsindstillinger, knivopsætning, fremføringslængde og stablerjusteringer bestemmer, hvor hurtigt linjen bevæger sig fra det ene job til det næste.
Multi-Blanking vs. Standard skåret i længden
De to linjetyper overlapper hinanden, men de løser forskellige produktionsproblemer. En standard-klip-til-længde linje er ofte det enklere svar, når jobbet er en bredde ad gangen, og omskiftningshastigheden betyder mere end output pr. spole. En multi-cut linje tjener sin plads, når den samme spole kan give flere salgbare bredder, eller når blankvolumen er høj nok til at retfærdiggøre den ekstra opskæring.
| Hensyn | Standard Cut-to-Length | Multi-Cut Blanking Line |
|---|---|---|
| Primær input | En master coil bredde | En mastercoil opskæres i flere strimler |
| Output pr. cyklus | En strimmel, en skåret længde | Flere strimler og flere emner i hele bredden |
| Breddeændringer | Normalt en ny spole eller kantbeklædning | Opskæringsopsætning og knivskift |
| Værktøjsfokus | Udjævner, foder og skærer | Skærehoved, nivellering, foder, saks og stabler |
| Bedste pasform | Simple enkelt-bredde kørsler og hyppige ændringer | Højvolumen-emner og flere bredder fra én spole |
| Skift opmærksomhed | Lavere opsætningskompleksitet | Mere opsætningsdisciplin, men højere output pr. spole |
Det rigtige valg kommer som regel ned til ordrebogen. Hvis de fleste job er én bredde og korte løb, kan en konventionel linje holde anlægget mere fleksibelt. Hvis det samme materiale kan opdeles i flere færdige bredder eller tilføre flere nedstrømsceller, kan multi-cut-metoden reducere håndteringen og øge spoleudnyttelsen.
Hvor Multi-Cut Blanking betaler sig
Multi-cut blanking er mest nyttig, når det færdige emne er rektangulært, eller når en nedstrøms presse eller laser trimmer den endelige form. Det handler mindre om at producere komplekse konturer og mere om at forvandle spolen til flade, nøjagtige, stablede emner med hastighed. Det passer til en bred vifte af metalforarbejdningsoperationer, herunder bil- og motorcykeldele , elevator og arkitektoniske komponenter, elektriske skabe, landbrugsmaskiner, savklinger og præcisionsstempling.
I mange af disse anlæg føder blankingslinjen en presse, en lasercelle eller en formningsoperation, så fladhed og ensartet stakhøjde betyder lige så meget som råhastigheden. Et emne, der er lidt langt, men fladt, kan stadig køre godt. Et emne, der har den rigtige længde, men som bærer kantbølge eller armbrøst, kan forårsage fejlfremføring, dårlig tilpasning og ekstra efterbearbejdning nedstrøms. Derfor fortjener nivellering lige så meget opmærksomhed som skærehovedet.
Hvad skal du se efter, når du angiver en linje
Linjestørrelsen starter med spolen, ikke brochuren. Før du sammenligner hastigheder, skal du definere det materialeområde, du faktisk har til hensigt at køre, og den kvalitetsstandard, som det færdige emne skal opfylde. En linje, der er overdimensioneret til arbejdet, kan være lige så frustrerende som en, der er for lille.
- Spolebredde, tykkelse og flydespænding. Tjek hele området, ikke kun midtpunktet. Tyngere eller stærkere materiale påvirker knivens belastning, nivelleringskraft og forskydningskapacitet.
- Antal snit og strimmelbredder. Bekræft, at skærehovedet kan klare den smalleste strimmel, du planlægger at producere, og at skrotfjernelsen er dimensioneret til trimvolumenet.
- Nivelleringsevne. Udjævningsanordningen skal tilpasses til strimlens bredde, tykkelse og planhedsstandarden. Flere ruller og præcis justering hjælper med tyndt materiale og arbejde af høj overfladekvalitet.
- Forskydningstype og snitkvalitet. Beslut om en lige saks, en flyvende saks eller en anden afskæringsmetode passer til kravene til grater og firkantethed.
- Stabling og overfladebeskyttelse. En hurtig linje, der markerer den øverste overflade eller producerer ujævne stakke, er ikke rigtig produktiv.
- Udskiftning og knivopsætning. Spørg, hvor lang tid en breddeændring tager, hvilke værktøjer der kræves, og om indstillinger kan gemmes som opskrifter.
- Kontrol og sikkerhed. Gevinding, knivadgang, afskærmning og operatørens synlighed bør overvejes tidligt, ikke efter installationen.
Kvalitetstjek, der betyder noget på gulvet
På en multi-cut linje er kvalitet en kæde. Et svagt led dukker op ved stableren. En praktisk inspektionsrutine dækker normalt båndbredde, grathøjde, planhed, snitlængde, firkantethed og overfladetilstand. Kontroller de første par blanke efter opsætning, og prøv derefter med et defineret interval, mens spolen løber ned.
- Breddetolerance. Mål flere strimler på tværs af spolen, ikke kun midterstrimlen.
- Grater og kantkvalitet. Se på både spaltekanter og afskårne kanter. Sløve knive eller forkert frigang dukker hurtigt op.
- Fladhed. Tjek for spolesæt, armbrøst, kantbølge og midterspænde efter nivellering og igen efter klipning.
- Klip længde og firkantethed. En ensartet længde er kun nyttig, hvis snittet er firkantet, og stakken er sand.
- Overfladetilstand. Hold øje med rullemærker, ridser og håndteringsskader, især på synlige eller malede dele.
- Stakkvalitet. Optælling, justering og interleaving påvirker, hvordan emnerne opfører sig ved næste operation.
Integration med nivellering og downstream operationer
Nivellering er ikke en sidebemærkning på en multi-cut blanking linje. Hvis strimlerne fører spolesæt eller kantbølge ind i forskydningen, kan skærelængden være rigtig, mens emnet stadig svigter nedstrøms. Levelleren skal være dimensioneret til den fulde strimmelbredde og det tyndeste til tykkeste område, du planlægger at køre, med nok rullestøtte og justering til at håndtere de materialer, du faktisk køber.
Til et konventionelt decoiler-glattejern-feeder-layout er vores højpræcisions CTL-linje en nyttig reference, når opgaven kræver nøjagtig fremføring og udskæring i længden i stedet for multi-strip opskæring.
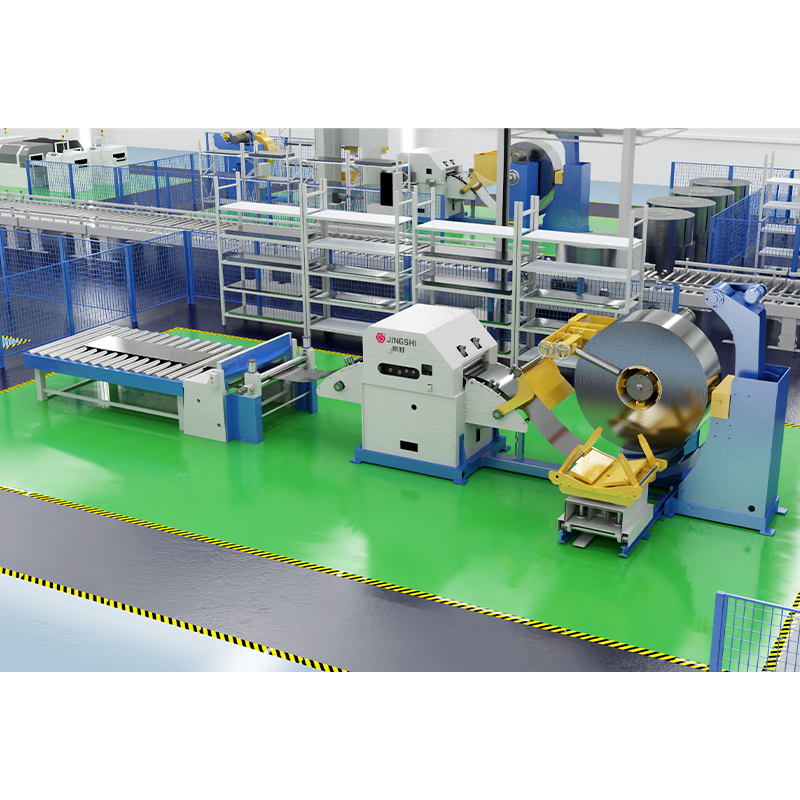 Højpræcisions decoiler glattejernsføder Cut-to-Length Line Til konventionelle coil-føde layouts, der kræver nøjagtig fremføring og klipning, kombinerer denne integrerede linje afvikling, nivellering, servo-fremføring og cut-to-længde output. Se produkt →
Når blankingslinjen føder en lasercelle i stedet for en mekanisk forskydning, ændres procesvinduet. Kantkvalitet, fladhed og pladeplacering bliver endnu vigtigere, fordi der ikke er noget presseværktøj til at absorbere små variationer. Hvis du stadig vejer forskydningsbaseret blanking mod laserskæring, er denne guide til spolefødet laserblanking går gennem processen og afvejninger.
Til spoleforsynet laserblanking viser vores afviklings-, nivellerings- og laserblankinglinje, hvordan nivellering og skæring kan integreres uden en mekanisk forskydning.
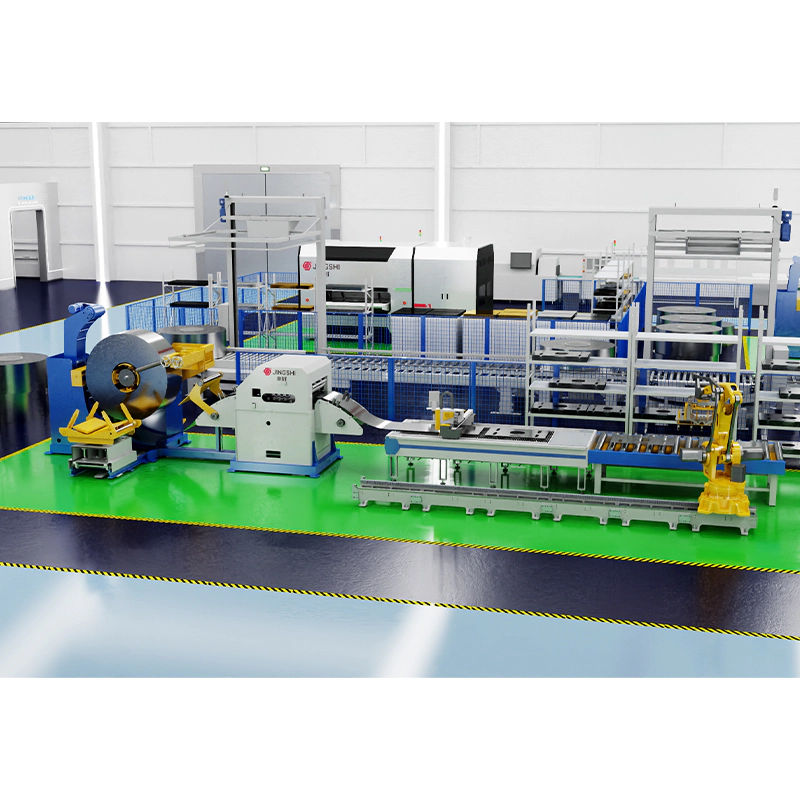 Afviklings-, nivellerings- og laserblankningslinje Til spiralforsynet laserblanking uden mekanisk forskydning, integrerer denne linje afvikling, nivellering, servofremføring, laserskæring og automatisk stabling til fleksibel råemneproduktion. Se produkt →
Hvis næste trin er stempling, skal linjen levere ensartet strimmelposition og fremføringslængde til pressen. En højhastigheds decoiler-glattejern-feeder stanselinje med et 3-i-1 servofødesystem er én måde at forbinde spolehåndtering, nivellering og pressefremføring på i et kompakt layout.
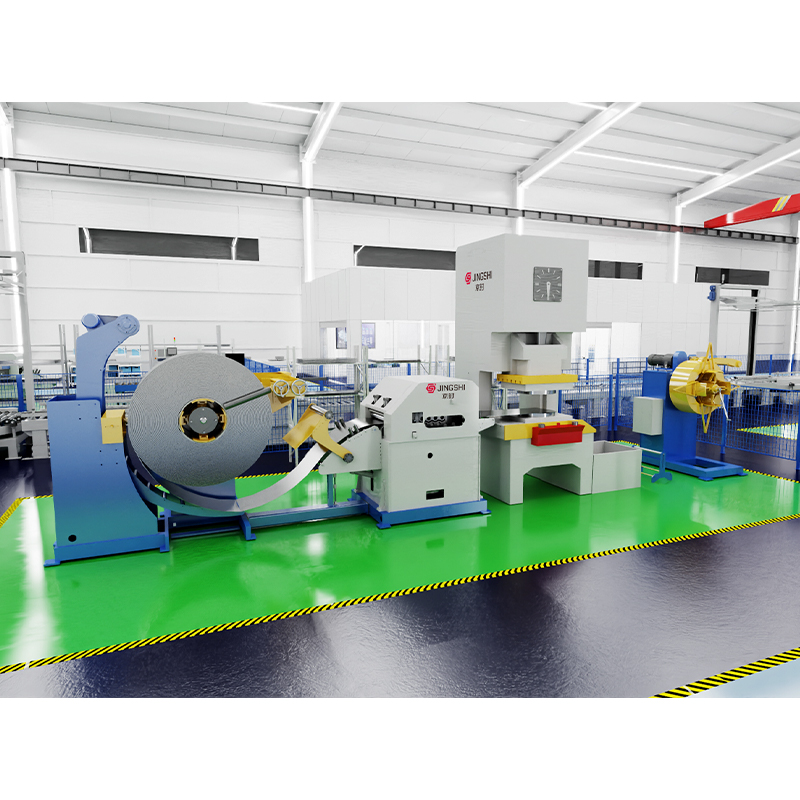 High-Speed 3-i-1 decoiler Straightener Feeder Punch Line Til tilslutning af spolehåndtering, nivellering og presfremføring i et kompakt stemplingslayout understøtter denne 3-i-1 servolinje kontinuerlig stansning med nøjagtig fremføringslængde. Se produkt →
Et praktisk ord om layout og support
En multi-cut blanking linje er et system, ikke en liste over maskiner. De bedste resultater opnås, når spole-, opskærings-, nivellerings-, fremførings-, skære- og stablingstrinene er designet som én proces, og når operatørerne har plads til at tråde, inspicere, skifte knive og fjerne skrot sikkert. Det er her erfaring på gulvet betyder lige så meget som udstyrsspecifikationen.
Hvis du planlægger en ny linje eller erstatter en ældre proces, der er skåret i længden, skal du starte med materialeudvalget, emnestørrelserne og nedstrømsoperationen. Større derefter linjen omkring den virkelighed. En velafstemt multi-cut blanking linje kan forvandle en spole til færdige emner med færre håndteringstrin og mere ensartet fladhed, men kun når breddeområdet, nivelleringskvaliteten og omskiftningsrutinen passer til arbejdet.