JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Metalbearbejdningsautomatisering beskrives normalt som en robothistorie, men enhver, der har brugt et helt skift ved siden af en spolelinje, ved, at det kun er halvdelen af det. Armen for enden af linjen er sjældent problemet. Det virkelige arbejde er at holde arket fladt, fremføringen ensartet, og materialet bevæger sig sikkert fra den ene station til den næste, time efter time og skift efter skift.
Siden 2016 har vores team i Suzhou designet, bygget og idriftsat hydrauliske præcisionsnivelleringsmaskiner, spolenivelleringslinjer og værkstedsløfteudstyr til producenter inden for autodele, præcisionsplademetal, elevatorkomponenter, landbrugsmaskiner, savklinger, præcisionsstempling, profilproduktion og elektriske applikationer. Vi er maskinbyggere snarere end softwareleverandører, og vi bruger vores dage på fladhedstolerancer, tilspændingshastigheder og hydrauliske kredsløb. Det følgende er et praktisk overblik over, hvor automatisering i metalforarbejdning virkelig tjener sit hold.
Hvad metalbearbejdningsautomatisering virkelig dækker over
Det hjælper med at dele emnet op i tre lag, fordi hver enkelt fejler på en anden måde, og hver enkelt bliver normalt forkæmpet af en anden person inde på fabrikken. At behandle dem som ét enkelt projekt er, hvor budgetter og forventninger har tendens til at gå galt.
Det første lag er processtyring. Programmerbare styreenheder, menneskelige maskiner-grænseflader, servoventiler og sensorer bestemmer, hvor meget kraft en nivellering påfører, hvor langt en feeder bevæger sig frem, og hvornår linjen stopper. På en præcisionsnivelleringsmaskine er dette lag det, der holder rulningsposition, mellemrum og tryk gentagelig fra den første del af et skift til den sidste. Når den er svag, kompenserer operatørerne med hånden, og kvaliteten afviger med personen, der står ved panelet.
Det andet lag er materialeflow: afvikling, nivellering, fodring, skæring og stansning forbundet i én kontinuerlig sekvens. Automatisering fjerner her dobbelthåndtering, forkorter overgangen og gør output forudsigelig i stedet for afhængig af, hvor hurtigt nogen kan indlæse det næste emne.
Det tredje lag er håndtering og løft, som dækker over alt fra aflæsning af en leverance til at lægge en færdig del på en palle. Det er det mindst glamourøse lag og ofte det, der afgør, om en butik kan køre de hastigheder, dens maskiner er i stand til.
| Lag | Typisk udstyr | Problem den fjerner |
|---|---|---|
| Proceskontrol | PLC, HMI, servoventiler, sensorer | Trykdrift, gætværk, fladhedsvariation |
| Materiale flow | Decoiler, leveler, servo feeder, shear, laser | Dobbelt håndtering, langsom omstilling, uforudsigelig output |
| Håndtering og løft | Jib-kraner, foldearmskraner, manipulatorer, vakuumløftere | Træthed, overfladeridser, løfteskader |
De fleste skuffende automatiseringsprojekter, vi bliver bedt om at hjælpe med, har ikke fejlet i det øverste lag. De sprang en af de andre over, og linjen leverede aldrig den kurs, den blev solgt til.
Hvorfor nivellering afgør, om resten af linjen fungerer
Intern stress er usynlig, indtil den når næste proces. En spole, der ser acceptabel ud på stativet, kan skære et bredere snit på en laser, forvrænge efter svejsning, springe tilbage i en stansematrice eller vise bølger, når den er malet. Dette er grunden til, at automatisering, der fremskynder en linje uden at kontrollere fladheden, simpelthen producerer skrot hurtigere. Fladhed er ikke kosmetisk; det er fundamentet resten af tolerancekæden står på.
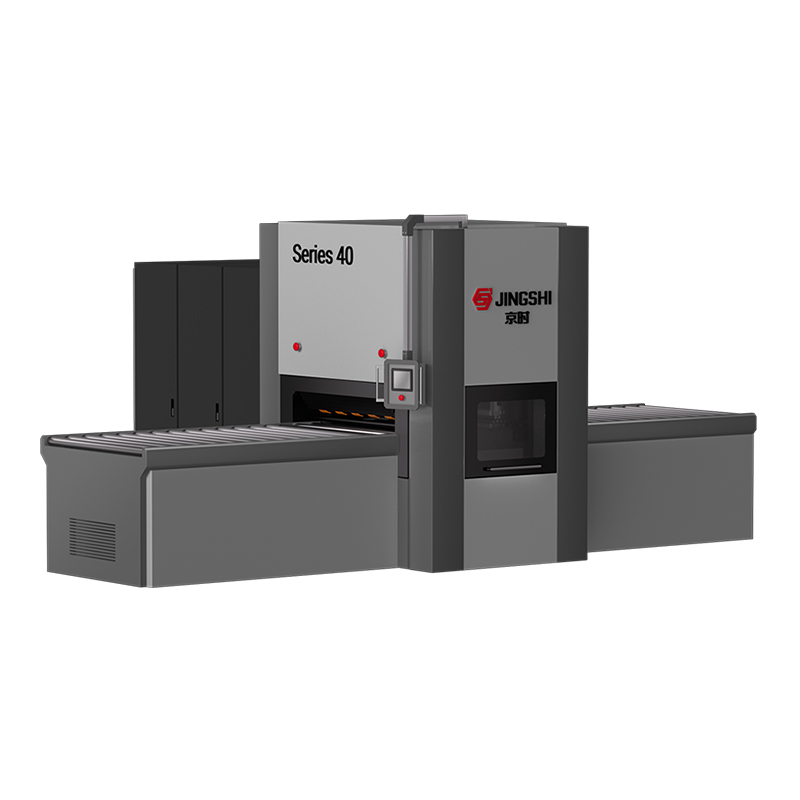
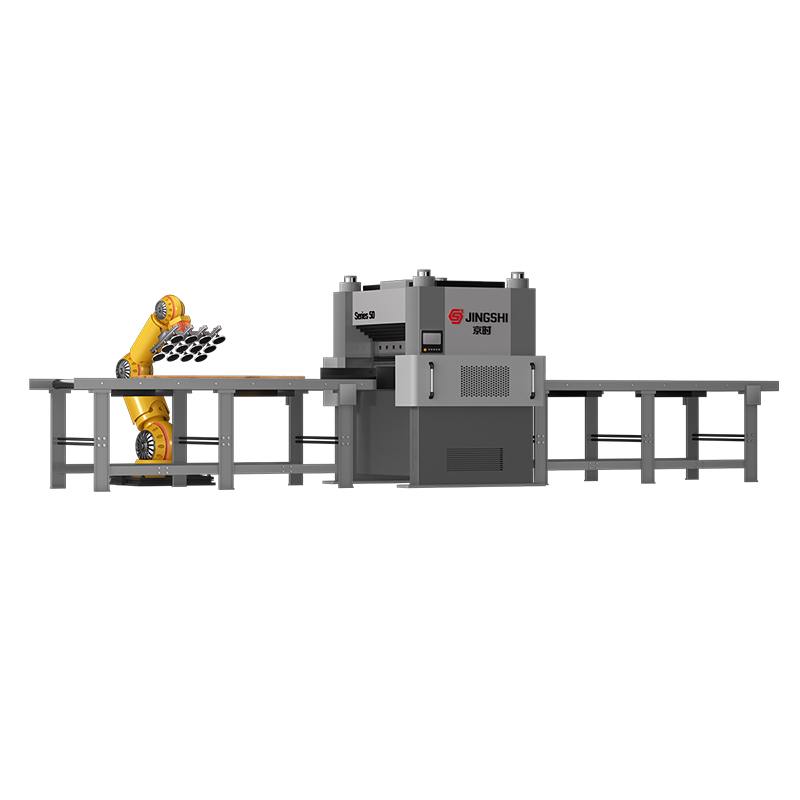
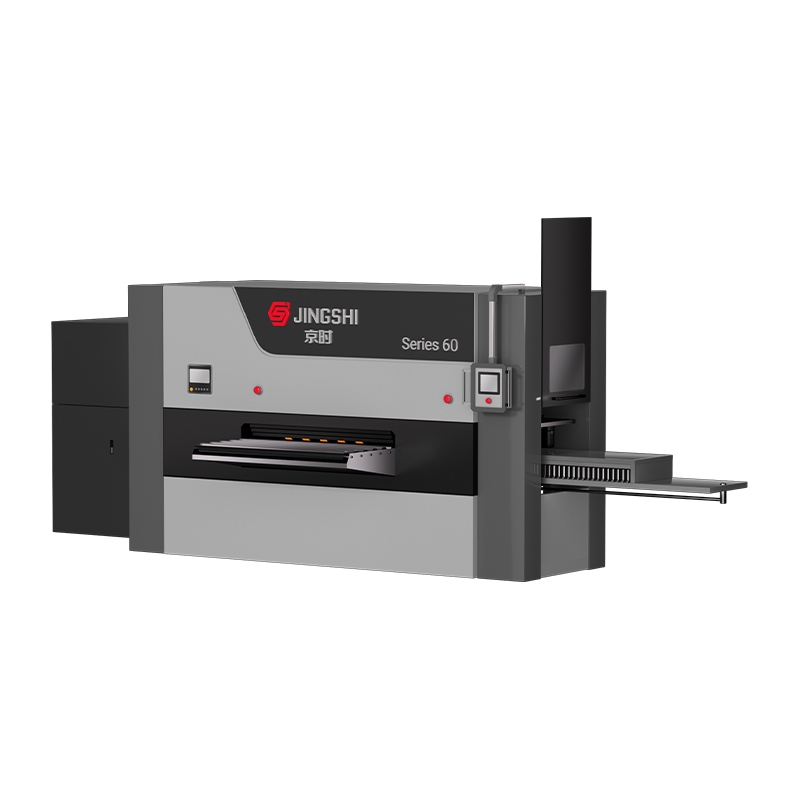
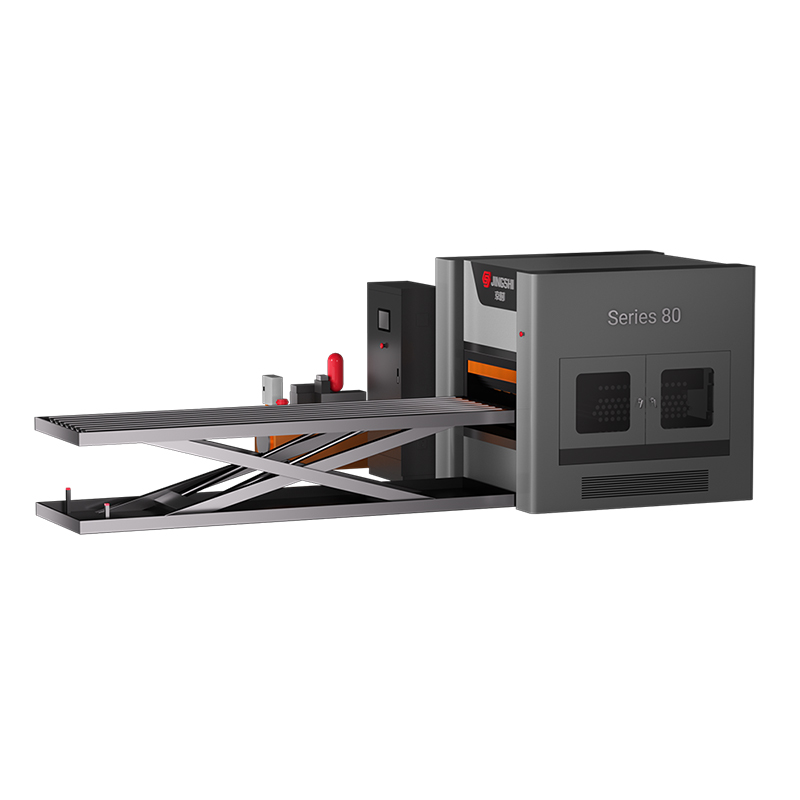
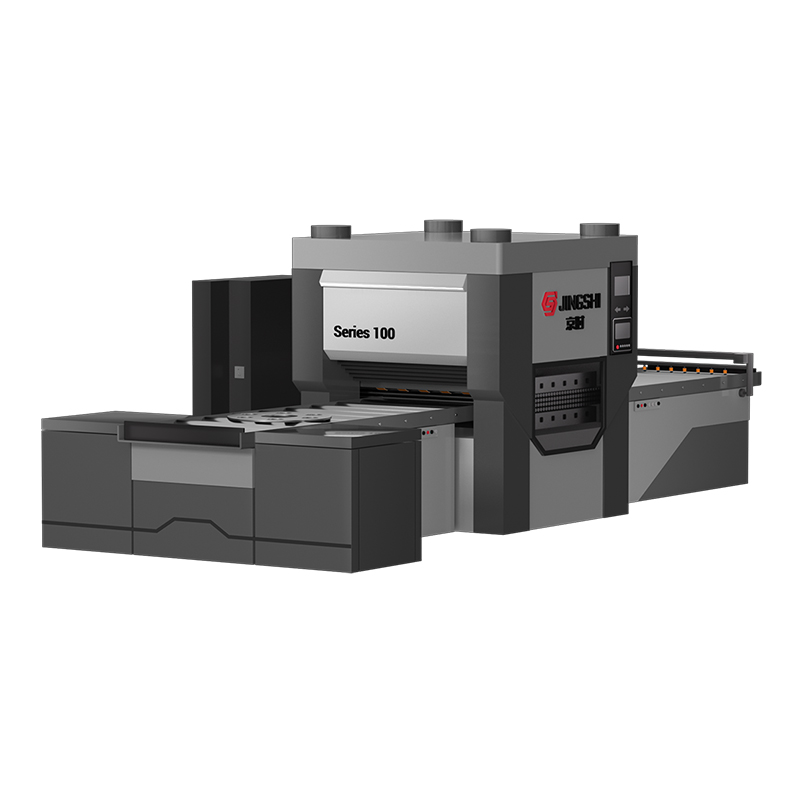
Vores hydrauliske nivelleringsmaskiner er organiseret efter det arbejde, de forventes at udføre. 40-serien er rettet mod højtydende præcision, 50-serien bruger en fire-søjlestruktur med intelligent præcisionsstyring, 60-serien er bygget til tyk plade og høj gennemstrømning, og 80-serien sigter mod ultra-præcision på tung plade. Navngivningen afspejler, hvordan vi tænker om valg: materialetykkelse, delvægt og fladhedsspecifikationen driver valget længe før prisen gør.
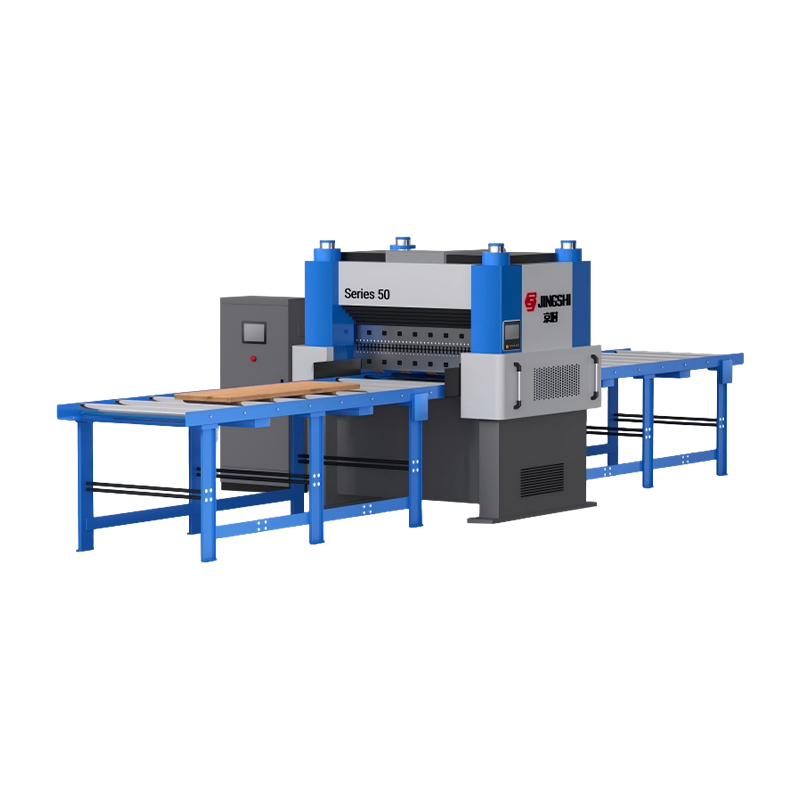 50-serien fire-søjlet hydraulisk intelligent præcisionsnivelleringsmaskine JingShi 50 Series hydraulisk nivelleringsmaskine til 0,8-5 mm metalplader. Har 4-søjlets stivhed, intelligent kontrol for ±0,01 mm fladhed. Anmod om et tilbud. Se produkt →
Det, der betyder noget i praksis, er repeterbarhed. Opbevaring af opskrifter, trykkorrektion i lukket sløjfe og stabil hydraulisk adfærd lader det samme arbejde køre mandag morgen og fredag aften med det samme resultat, hvilket er præcis, hvad en automatiseret linje nedstrøms kræver.
Fra spole til færdig del: Automatisering på tværs af hele linjen
Når nivelleringen er under kontrol, er det naturlige næste skridt at forbinde det med processerne omkring det. En spolebehandlingslinje har typisk en af tre former. De første afspoler og niveauer spoler før laserblanking, hvilket producerer flade emner eller færdige profiler direkte fra spolen. Den anden afspoler, nivellerer og tilfører en saks til skåret i længden, hvor nøjagtighed ved stop og konsistens af foderet er hele spillet. Den tredje kombinerer decoiling, nivellering, servo-fremføring og stansning i ét synkroniseret system.
Laserblanking-arrangementet passer til butikker, der ønsker at skære det separate blanking-trin ud, mens en cut-to-længde-konfiguration passer til operationer, der kræver kontrollerede længder med en ren, flad kant. Begge er afhængige af, at nivelleren og føderen er enige med hinanden, da et fladt ark, der kommer på det forkerte tidspunkt, stadig er en dårlig del.
Til højvolumen stansning bygger vi et tre-i-én servofødesystem, der forbinder afvikling, nivellering og fodring med pressen. Servofremføringen håndterer timingen, nivelleringen håndterer planheden, og pressen ser materiale, der opfører sig på samme måde ved hvert slag.
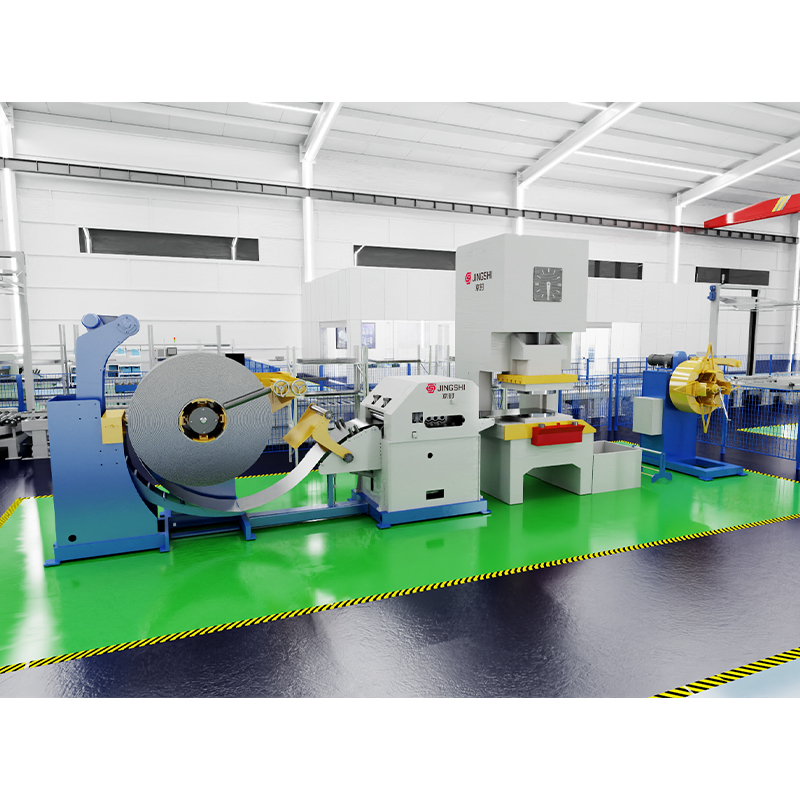 High-Speed Decoiler Straightener Feeder Punching Line (3-i-1 Servo Feeding System) Strømlin din metalstemplingsproces med præcisionsautomatisering Konstrueret til moderne fremstilling, vores 3-i-1 decoiler glattejernsføder-stanselinje integrerer ... Se produkt →
Hvis du stadig sammenligner konfigurationer, er vores coil processing line købervejledning arbejder gennem forskellene mellem opskæring, klipning i længden og pressefremføring, så du kan matche linjen til dit ordremix i stedet for til en katalogside.
The Last Meter: Håndtering af automatisering, der beskytter delen
Håndtering er der, hvor de fleste skader og de fleste ridser sker. Metalplader er akavet, tungt og utilgiveligt, og en del, der lige er blevet udjævnet til en stram specifikation, kan miste denne værdi i det øjeblik, den trækkes hen over et stålbord eller tabes på en stak.
Vi nærmer os dette med en række muligheder frem for ét svar. Power-assisterede manipulatorer, tilgængelige i faste, mobile og affjedrede versioner, tager vægten af et emne, mens operatøren har kontrol over positioneringen. Svingkraner og foldearmskraner dækker faste arbejdsstationer og mobile løfteopgaver. Vakuumløftere håndterer de dele, der aldrig må røres i hånden, fra posemateriale og kartoner til tromler, plader og glas.
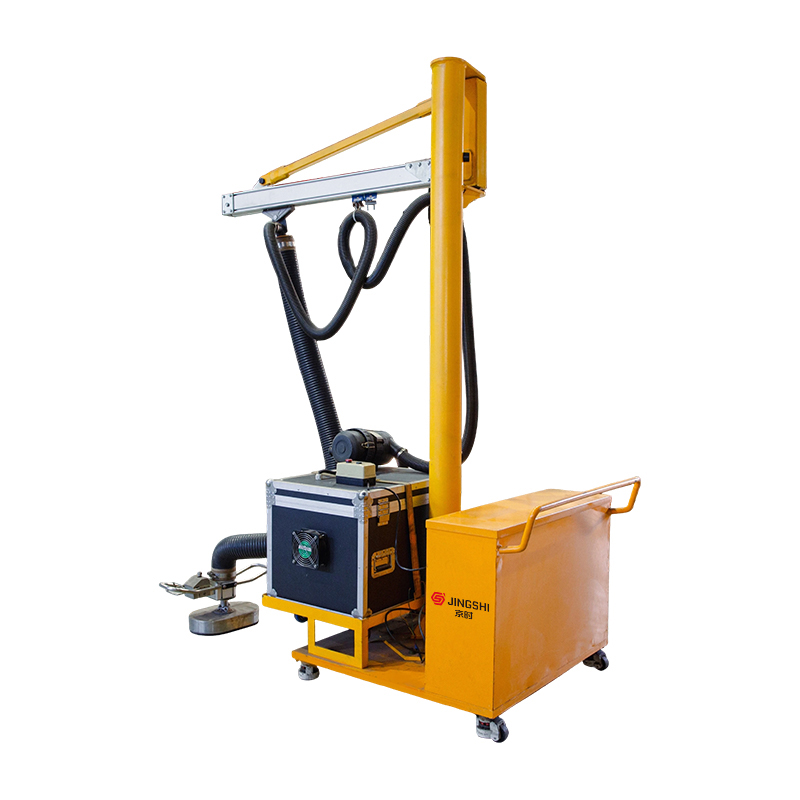 Mobil sugekop løftemaskine At flytte tunge byrder mellem flere arbejdsstationer bør ikke betyde, at hele maskinens opsætning skal flyttes hver gang. JINGSHI mobile sugekopløftemaskine er bygget på... Se produkt →
Udvælgelsesspørgsmålet er ligetil: hvad der løftes, hvor ofte og hvor meget overfladeskader er uacceptabelt. Besvar disse tre, og udstyrstypen vælger normalt sig selv.
Vælg det rigtige niveau af automatisering til din butik
Automatisering er sjældent en alt-eller-intet-beslutning. De fleste succesrige projekter starter med én flaskehals og vokser derfra, hvilket holder kapitalrisikoen lav og lader teamet lære i en overskuelig skala.
- Kortlæg processen og find den sande begrænsning. Det er ofte ikke maskinen alle klager over, men skridtet lige før eller efter det.
- Kvantificer de nuværende omkostninger ved problemet i skrot, omarbejde, overarbejde og langsom gennemløb, så investeringscasen hviler på tal snarere end indtryk.
- Tjek materialet, ikke kun maskinen. Tykkelsesområde, flydespænding, spolens vægt og fladhedsspecifikationen bestemmer, om en given nivellering eller føder er egnet.
- Planlæg grænsefladen mellem maskinerne tidligt. Fremføringshøjde, linjehastighed og signalhåndtryk forårsager flere idriftsættelsesforsinkelser end mekanisk installation.
- Bekræft support, før du underskriver. Tilgængelighed af reservedele, fjernfejlfinding og operatørtræning bestemmer, hvor meget af den lovede ydeevne du holder i år tre.
Hvad kan du forvente, når linjen går live
Hver maskine, vi sender, bliver testet, før den forlader fabrikken, inklusive kontrol af planhed, belastningstest under produktionsforhold og støjevaluering. Den rutine eksisterer, fordi en nivelleringsmaskine, der klarer sig godt på et tomt værksted og opfører sig anderledes under fuld belastning, ikke er klar til at blive udleveret til en kunde.
Idriftsættelse er også der, hvor vaner dannes. Operatører skal forstå, hvad kontrolsystemet retter, ikke kun hvilke knapper, der skal trykkes på, fordi en veldesignet linje stadig afhænger af, at folk lægger mærke til, når noget ændrer sig. Opskriftsstyring, rutinemæssig vedligeholdelse og at vide, hvilke reservedele der skal opbevares på hylden, er det, der holder ydeevnen stabil længe efter, at installationspersonalet er gået hjem.
Bygningsautomatisering omkring stald, fladplade
Automatisering i metalbearbejdning fungerer bedst, når den er bygget på udstyr, der allerede er præcist. Styresystemer kan koordinere maskiner, men de kan ikke korrigere et ark, der aldrig er blevet korrekt nivelleret. Den overbevisning former alt, hvad vi designer, fra individuelt hydrauliske præcisionsnivelleringsmaskiner at færdiggøre spolebehandlingslinjer og det løfteudstyr, der omgiver dem.
Hvis du planlægger en ny linje eller forsøger at reparere en, der aldrig helt når sit mål, ser vores ingeniører gerne på dit materiale, dine tolerancer og dit ordremix og fortæller dig så ærligt, hvor meget automatisering din proces kan absorbere i dag.