JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gå gennem næsten enhver metalfabrik, og du vil høre den samme samtale. En ny delform ankommer, terningen skal skæres om, og pressen står stille, mens alle venter. Laserblanking-teknologien voksede ud af netop den frustration. I stedet for at en hærdet matrice rammer et ark, sporer en fokuseret laserstråle emnets omrids efter en sti, der er gemt i software. Skift tegningen, skift program, og den næste tomme vises om minutter i stedet for uger. For producenter, der arbejder fra coil, er ideen modnet til noget større: komplette linjer, der rulles ud, nivellerer, skærer og stables uden en presse nogen steder i processen.
Hvordan Laser Blanking-teknologi adskiller sig fra Die Blanking
Begge metoder gør fladt materiale til et formet emne. Fysikken kunne dog næppe være mere anderledes, og den forskel former enhver beslutning, der følger.
En blanking matrice er et præcisionsskæreværktøj bygget til én kontur. Det er hurtigt, det kan gentages, og når det først kører, er prisen pr. del meget lav. Hvad den ikke kan er at ændre mening. Hver ny geometri betyder nyt værktøj, ny prøvetid og en ny runde pressetuning. På langvarige programmer med et stabilt design giver den handel stadig mening.
Laserblanking fungerer omvendt. Der er intet værktøj at bygge, kun et skæreprogram at indlæse. Ingeniører kan skifte mellem et aluminiumspanel og et højstyrkestålbeslag inden for samme skift, og prototyper kan køre på det samme udstyr som produktionsdele. Afvejningerne er også forskellige: gennemløbet afhænger af skærelængde frem for slaghastighed, og materialetykkelse bliver en reel begrænsning snarere end en detalje.
- Værktøjsomkostninger skifter fra en matrice pr. del til et program pr. del.
- Skiftet måles i minutter, ikke uger.
- Kantkvalitet afhænger af fokus, gas og hastighed frem for stansefrigang.
- Meget høje volumener favoriserer stadig en velbygget matrice.
Inde i en spole-Fed Laser Blanking Line
Det meste af laserblanking i produktionen i dag er ikke fladt ark fremført i hånden. Det starter med en spole, og udstyret omkring laseren klarer det meste af arbejdet.
Spolehåndtering, nivellering og fodring
En stål- eller aluminiumsspole ankommer viklet tæt og bærer spændinger, der er låst fast ved at rulle. At fodre det materiale direkte ind i en laser ville være en fejl. En spoleforsynet laserblændelinje starter derfor med en decoiler, passerer strimlen gennem en præcisionsniveller, og sender den først derefter til skærestationen. Udjævningsanordningen gør mere end at flade overfladen ud. Det frigiver indre spændinger, så båndet forbliver fladt efter skæring, hvilket betyder noget, fordi et emne, der springer ud af form, efter at bjælken er passeret, ikke kan fikseres senere.
Skærehovedet, indlejring og materialeudbytte
Laserhovedet bevæger sig over strimlen, mens materialet indekserer eller bevæger sig kontinuerligt gennem skærezonen. Fordi strålen følger et program i stedet for en matricekontur, kan emner indlejres tæt mod hinanden. Det er her en stor del af besparelsen kommer fra. Traditionel flatbed laserblanking begynder normalt med rektangulære emner, som kan efterlade ca. 2,4 tommer skrot på hver side, før emnet overhovedet er skåret. Coil-fed nesting fjerner meget af det affald og lader den samme coil producere mere færdige dele.
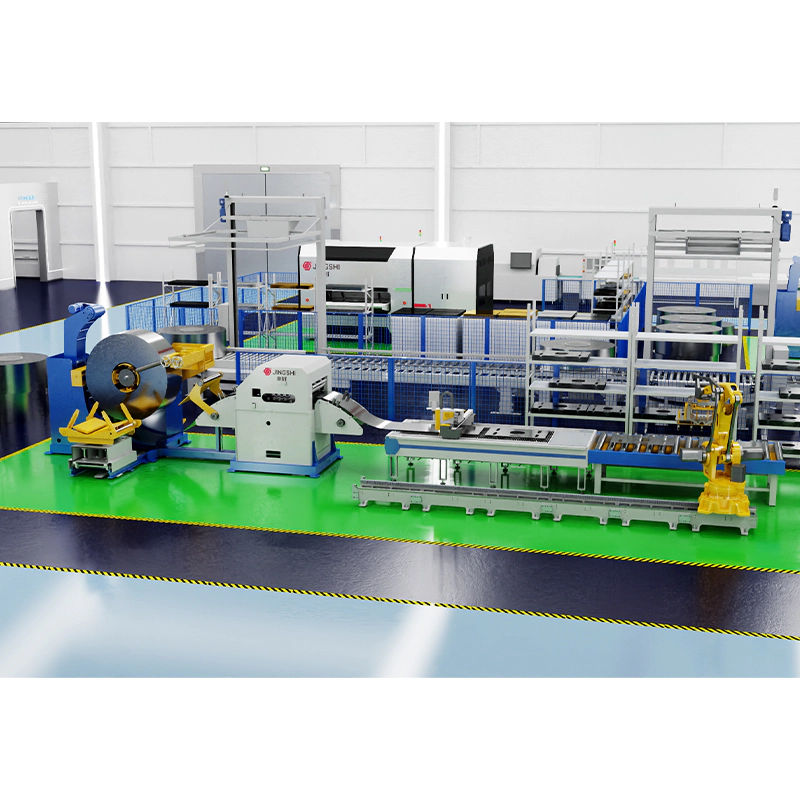 Coil-Fed Decoiling Leveling Laser Blanking Line Integreret spolefedt system kombinerer afspoling, præcisionsnivellering, servofremføring, laserskæring og automatisk stabling for at omdanne indlejrede spoleplaner til færdige emner. Se produkt →
Stabling og håndtering af dele
Efter skæring adskilles emnerne og stables, ofte med en robot eller et portal, der løfter dem fri af linjen. Skeletskrot vikles eller hakkes og sendes til genbrug. Jo glattere denne ende af linjen løber, jo mere omsætter laserens hastighed faktisk til output.
Hvorfor nivelleringskvalitet bestemmer blank nøjagtighed
Hvis vi kunne give et råd til enhver, der specificerer denne slags udstyr, ville det være dette: Brug lige så meget tid på nivellering, som du bruger på laseren. En bølget strimmel ændrer afstanden mellem dysen og materialet fra det ene øjeblik til det andet, og skærehovedet får aldrig den stabile fokale afstand, det har brug for. Resultatet er inkonsekvent snitbredde, slagg på undersiden og kanter, der varierer fra den ene ende af spolen til den anden.
Reststress er det roligere problem. Hvis det ikke fjernes før skæring, fordeler det sig selv i det øjeblik, omridset er komplet, og et emne, der måler perfekt fladt på bordet, krøller sig, så snart det løftes. Nedstrøms formning eller svejsning bekæmper derefter en fejl, der blev indført opstrøms. Hydrauliske nivelleringsmaskiner med præcist kontrolleret rullegennemtrængning håndterer dette trin korrekt, og forskellen viser sig i planheden af det færdige emne snarere end i nogen specifikationsark.
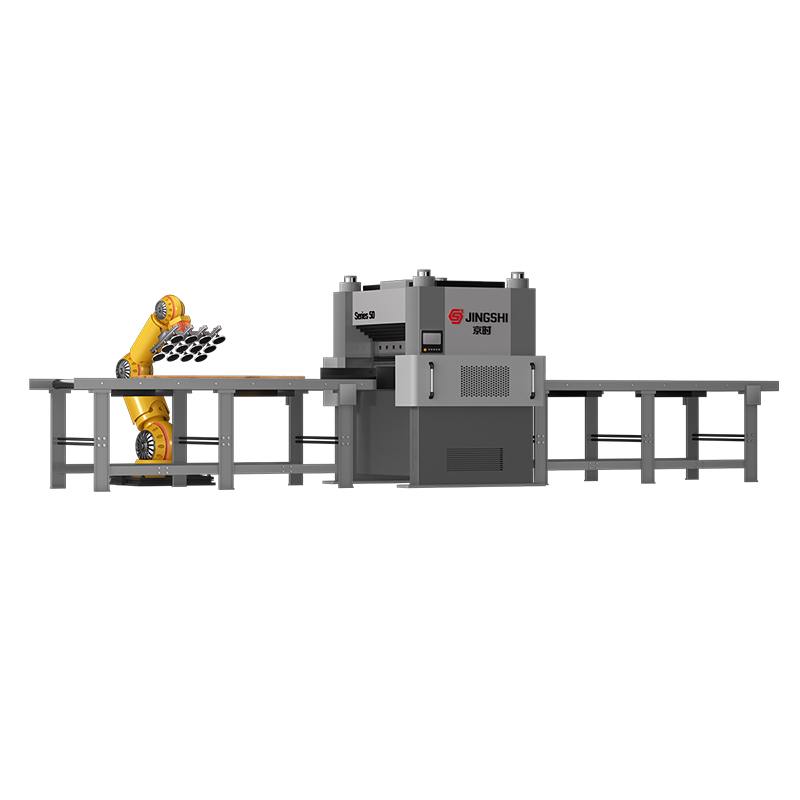
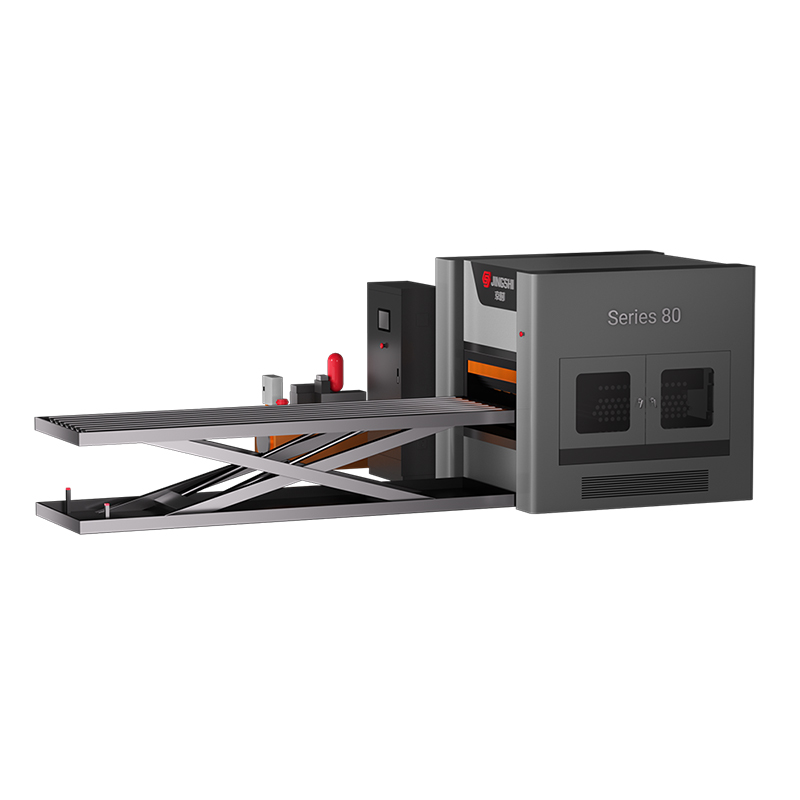
 JingShi 50-serien fire-søjlet hydraulisk præcisionsnivelleringsmaskine Hydraulisk præcisionsnivellering fjerner intern spænding og vridning fra mellemtykke plader og understøtter fladere emner før laserskæring eller nedstrømsformning. Se produkt →
Materialer og tykkelse: Hvad bjælken håndterer godt
Laserblanking er behagelig med blødt stål, højstyrke lavlegeret stål, rustfrit og aluminium. Tykkelse er der, hvor forventningerne skal justeres. Tynde og mellemstore målere skærer hurtigt og rent, mens tungere plade bremser processen og skubber økonomien tilbage mod mekaniske metoder. Tabellen nedenfor er en grov guide til, hvordan de tre almindelige tilgange sammenlignes.
| Aspekt | Døsende | Flatbed laser blanking | Spoleforsynet laserblanking |
|---|---|---|---|
| Værktøj pr. del | Dedikeret die | Ingen | Ingen |
| Formændring | Ny die og prøve | Nyt program | Nyt program |
| Materiale udbytte | God til indlejrede matricelayouter | Nedre, rektangulære emner | Høj, tæt rede |
| Kanttilstand | Afklippet kant | Ren laserkant | Ren laserkant |
| Gennemløb | Meget høj | Moderat | Høj på tynd til medium gauge |
| Bedste pasform | Lange, stabile programmer | Lavt volumen, fladt ark | Fleksibel spoleproduktion |
Hvor Laser Blanking Technology passer ind i virkelig produktion
I praksis vinder teknikken sin plads overalt, hvor former ændrer sig hurtigere end værktøjsbudgetter tillader. Billeverandører bruger det til karosseripaneler, strukturelle beslag og varmeskjolde, hvor en enkelt platform kan dele flere tomme varianter - et mønster, vi ofte ser i produktion af bil- og motorcykeldele . Elektriske møbelsnedkere, producenter af elevatorkomponenter og producenter af apparater står over for det samme pres: mange varenumre, moderate mængder og lidt tålmodighed til værktøjets leveringstider.
De tungere industrier har deres egen version af spørgsmålet. Når både pladetykkelse og fladhedstolerance stiger, er en tykplade nivelleringsmaskine, der arbejder foran skærestationen, normalt en mere fornuftig investering end at skubbe laseren ud over dens komfortable rækkevidde.
Beyond Blanking: The Rest of the Line
En blanking line er sjældent det eneste udstyr, et anlæg har brug for. Mange producenter parrer den med en afskårne linie til afklippede rektangulære dele eller med en kombineret afviklings-, nivellerings- og stanselinje, hvor formning følger efter skæring. Disse konfigurationer er værd at forstå før en købsbeslutning, og vi har skrevet et mere detaljeret kig på coil-fed laser blanking og hvordan en linje er sat sammen .
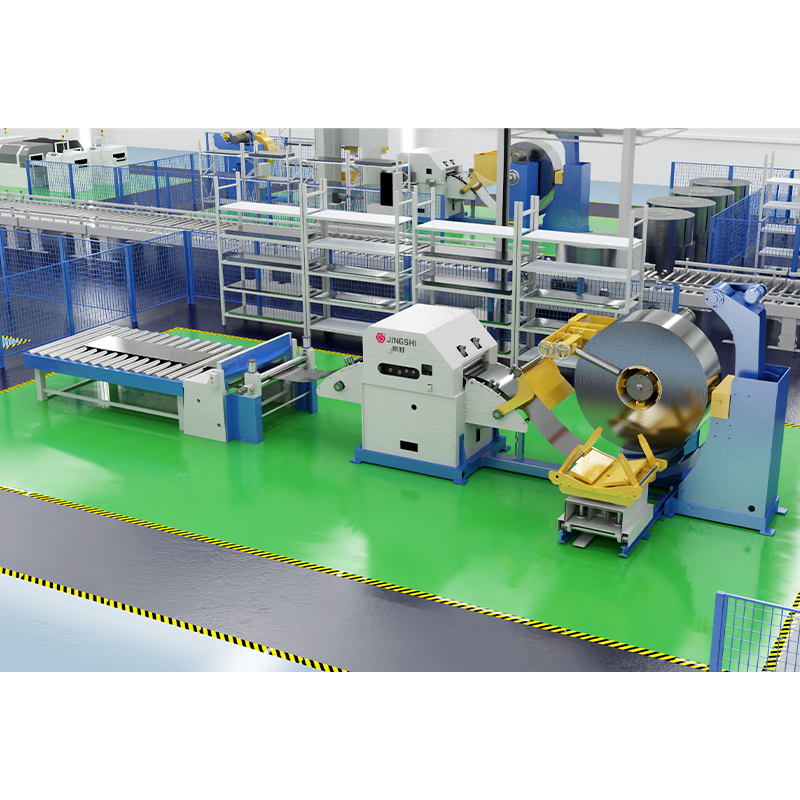 Højpræcisions decoiler glattejernsføder Cut-to-Length Line Automatiseret CTL-linje kombinerer udrulning, præcisionsnivellering, servofremføring og højhastighedsklipning til nøjagtig produktion af aluminium og rustfrit stål. Se produkt →
Spørgsmål at stille, før du forpligter dig
- Hvilken fladhed kræver mit produkt egentlig? Nivelleringsspecifikationerne skal følge delen, ikke maskinbrochuren.
- Hvad er det tykkeste materiale, jeg realistisk vil køre over de næste fem år?
- Hvor mange varenumre ændres om året? Det tal, mere end volumen, afgør, om fleksibilitet betaler sig.
- Kan linen klare mine spolebredder, vægte og indvendige diametre uden ekstra håndtering?
- Hvad sker der med skrot og færdige emner i slutningen af linjen?
- Hvordan testes udstyret før forsendelse - med mit materiale eller med en standardprøve?
Det sidste punkt fortjener at fremhæve. Fladhed og snitkvalitet er nemmest at bedømme på det materiale, du faktisk kører. At teste hver eneste maskine for planhed, belastningsadfærd og støj, før den forlader fabrikken, er en vane, som vi betragter som ikke til forhandling, fordi en linje, der kun klarer sig godt på demo-lager, ikke rigtig er blevet bevist.
Laserblanking-teknologi er ikke en erstatning for hver presse og matrice i et anlæg. Det er et andet svar på et specifikt problem: hvordan man laver emner hurtigt, når formen bliver ved med at ændre sig, og værktøjsbudgettet ikke strækker sig. Når nivelleringstrinnet er konstrueret korrekt, og linjen er konfigureret omkring dit rigtige materiale, vises resultaterne, hvor de betyder noget - fladere emner, mindre skrot og en produktionsplan, der ikke længere venter på en terning.